


Op papier kan een productieproces er overzichtelijk uitzien. Een productieorder wordt vrijgegeven, materiaal wordt verzameld, het product wordt bewerkt, gecontroleerd en daarna gereedgemeld.
In ons blog over de Gemba Walk zag je al hoe je door mee te lopen op de werkvloer ontdekt hoe een productieproces écht in elkaar zit. Maar hoeveel tijd gaat er in én tussen de processtappen zitten en waaraan wordt die tijd precies besteed?
Een bewerking duurt misschien twintig minuten, terwijl het product tussendoor uren staat te wachten op een volgende stap, op materiaal of op informatie. De totale doorlooptijd kan daardoor veel langer zijn dan de tijd waarin daadwerkelijk aan het product wordt gewerkt. Waar gaat die tijd naartoe?
In dit blog leggen we uit wat Value Stream Mapping is, welke gegevens je in kaart brengt en hoe je daarmee mogelijkheden ontdekt om je productieproces te verbeteren.
Wat is Value Stream Mapping?
Value Stream Mapping (VSM) is een Lean-methode om een waardestroom op hoofdlijnen visueel en kwantitatief in kaart te brengen. Je brengt alle stappen in beeld die nodig zijn om waarde voor de klant te leveren. Daarbij kijk je naar activiteiten die waarde toevoegen én naar activiteiten die dat niet direct doen. Ook de materiaal- en informatiestromen die de stappen met elkaar verbinden, neem je mee.
In een productieomgeving breng je met een Value Stream Map de waardestroom van een productfamilie in kaart, inclusief de materiaal- en informatiestromen. Een productfamilie bestaat uit producten die dezelfde of vergelijkbare processtappen doorlopen. Je brengt de samenhang tussen die stappen in beeld en kijkt onder meer naar de bewerkingstijden, wachttijden, voorraden en totale doorlooptijd.
Je kunt de volledige keten van leverancier tot klant in kaart brengen, maar ook een afgebakend deel daarvan, zoals het fysieke productieproces of de orderafhandeling binnen je organisatie.
Het hoofddoel van Value Stream Mapping is de werkelijke processtroom te begrijpen en verspillingen, knelpunten en wachttijden op te sporen.
Twee typen activiteiten in een VSM
Binnen een waardestroom maak je onderscheid tussen activiteiten die waarde toevoegen en activiteiten die geen directe waarde toevoegen.
- Waardetoevoegende activiteiten (Value-Add / VA)
Activiteiten en bewerkingen die het product veranderen, vormen of functioneel verbeteren en waarvoor de klant bereid is te betalen. - Niet-waardetoevoegende activiteiten (Non-Value-Add / NVA)
Activiteiten die tijd, capaciteit of geld kosten, maar vanuit het oogpunt van de klant geen directe waarde toevoegen. Denk aan onnodig transport, herstelwerk, dubbele invoer, wachttijd en tussenvoorraad.
Niet elke activiteit die geen directe waarde toevoegt, is overbodig. Een kwaliteitscontrole voegt bijvoorbeeld niet rechtstreeks waarde toe aan het product, maar kan wel noodzakelijk zijn. Bij het verbeteren van de waardestroom is het daarom belangrijk onderscheid te maken tussen vermijdbare verspilling en noodzakelijke activiteiten.
De aanpak van Value Stream Mapping bestaat uit twee fases. Eerst breng je de huidige situatie (Current State) eerlijk in kaart. Vervolgens ontwerp je op basis daarvan een efficiëntere toekomstige situatie (Future State) en stel je een verbeterplan op. Zo ontstaat een basis om de overstap van ‘nu’ naar ‘straks’ succesvol te maken.
Waar let je op en welke vragen stel je tijdens Value Stream Mapping?
Bij het in kaart brengen van de waardestroom kijk je verder dan de hoofdactiviteiten. Je brengt juist in beeld wat er tussen de activiteiten gebeurt, hoeveel tijd daarmee gemoeid is en welke informatie nodig is om het proces uit te voeren. Breng de cijfers boven water en stel vragen om te achterhalen waar tijd verloren gaat en waardoor dat komt.
Cyclustijd (CT)
De totale kloktijd die verstrijkt vanaf het moment dat een medewerker of machine aan een specifieke processtap begint, totdat het product klaarstaat voor de volgende stap. Hoe lang duurt de stap, vanaf het begin tot het einde, inclusief alle handelingen die daarbij horen?
Bewerkingstijd
De tijd waarin een product door een machine of medewerker wordt bewerkt. Hoe lang duurt de bewerking? Komt die tijd overeen met de tijd die in de planning of registratie staat?
Insteltijd of omsteltijd
De tijd die nodig is om een machine voor te bereiden of in te stellen voor een bewerking of om te stellen voor een andere productserie. Hoeveel tijd kost dit voordat de bewerking kan beginnen?
Tussenvoorraad
De onderdelen of orders die zich tussen twee processtappen bevinden en nog op verdere verwerking wachten. Hoeveel werk ligt er te wachten, en waar in het proces stapelt het zich op?
Wachttijd
De tijd waarin een product of order niet verdergaat naar de volgende processtap. Hoelang staat de order stil tussen stap A en stap B? Waardoor ontstaat het wachten, bijvoorbeeld doordat een machine bezet is, materiaal ontbreekt of informatie of goedkeuring nodig is?
Tussenvoorraad gaat dus over de hoeveelheid werk die wacht; wachttijd gaat over de tijd die het werk wacht.
Overdrachten en verplaatsingen
De momenten waarop werk van de ene medewerker, afdeling of werkplek naar de andere gaat. Welke verplaatsingen en overdrachten zijn nodig en hoeveel tijd kosten ze? Leveren ze extra handelingen of wachttijd op?
Stilstand en onderbrekingen
De momenten waarop een machine of proces tijdelijk niet verdergaat, bijvoorbeeld door een storing of gebrek aan materiaal. Hoe vaak gebeurt dit, hoelang duurt het en wat is de oorzaak? Worden storingen en onderbrekingen geregistreerd?
Informatievoorziening
De informatie die nodig is om de verschillende processtappen uit te voeren. Welke gegevens zijn nodig en waar komen ze vandaan? Is de informatie op tijd beschikbaar? Hoe wordt ze doorgegeven en waar wordt ze vastgelegd?
Aansturing en planning
De manier waarop het werk wordt ingepland en aangestuurd. Hoe beïnvloeden de planning en de prioriteiten de volgorde waarin orders worden verwerkt en het moment waarop werk beschikbaar is voor de volgende stap?
Door deze gegevens samen te brengen in één overzicht en te koppelen aan een tijdlijn, zie je hoe de waardetoevoegende bewerkingstijd zich verhoudt tot de totale doorlooptijd. Je ziet ook waar werk zich ophoopt, waar wachttijd ontstaat en welke situaties verder onderzoek verdienen.
Wat moet je vooral niet doen?
Staar je niet blind op alleen de bewerkingstijd
Een bewerking zelf kan twintig minuten duren, terwijl het werk tussendoor uren stilstaat op karren of in gangpaden. Als je wachttijd en tussenvoorraad niet meet, mis je een belangrijk deel van de werkelijke doorlooptijd.
Breng niet alleen het ideale proces in kaart
Een procesbeschrijving laat zien hoe het proces bedoeld is. Bij VSM wil je weten hoe werk en informatie daadwerkelijk door de waardestroom gaan.
Denk niet meteen in oplossingen
Als informatie ontbreekt of een order lang wacht, betekent dat niet automatisch dat er nieuwe software of een koppeling nodig is. Breng nu eerst in kaart wat er gebeurt en bepaal pas na het in kaart brengen wat je wilt verbeteren.
Kijk niet alleen naar de fysieke stroom
Een product kan fysiek op de juiste plek liggen, terwijl de informatie die nodig is om verder te kunnen ontbreekt. Daarom hoort de informatiestroom bij de waardestroom.
Bereid je Value Stream Mapping voor
Voordat je de waardestroom in kaart brengt, bereid je het onderzoek goed voor.
1. Bepaal vooraf het doel
Bepaal wat je tijdens de Value Stream Mapping wilt ontdekken. Wil je inzicht krijgen in de totale doorlooptijd, wil je weten waar tussenvoorraden en wachttijden ontstaan, of wil je vooral de informatiestroom en overdrachten tussen afdelingen beter begrijpen?
2. Kies de waardestroom en bepaal de afbakening
Kies één representatieve productfamilie en spreek vooraf af waar je onderzoek exact begint en eindigt.
Een waardestroom kan meerdere afdelingen en processen omvatten. Denk bijvoorbeeld aan verkoop, werkvoorbereiding, inkoop, magazijn, productie, kwaliteit en uitlevering. Je kunt de hele route van leverancier tot klant onderzoeken, maar ook een afgebakend deelproces. Welke stappen je meeneemt, hangt af van het doel van je onderzoek.
3. Bepaal welke procesdata je nodig hebt
Bepaal vooraf welke gegevens nodig zijn om je onderzoeksvraag te beantwoorden. Wil je weten waarom de totale doorlooptijd zo lang is? Breng dan onder meer de bewerkingstijden, insteltijden, wachttijden en tussenvoorraden in kaart. Wil je onderzoeken waarom een machine minder produceert dan verwacht? Kijk dan bijvoorbeeld naar de werkelijke bewerkingstijd, insteltijd en machinestilstand. En wil je weten waarom orders vertraging oplopen doordat informatie ontbreekt? Onderzoek dan welke informatie nodig is, hoe die wordt doorgegeven en hoeveel tijd het zoeken naar informatie of wachten op goedkeuring kost.
4. Betrek de mensen uit de praktijk
Gebruik data uit je ERP-systeem, Shopfloor of planning als uitgangspunt, maar toets deze altijd bij de mensen die dagelijks in het proces werken. Zij weten precies waar werk blijft liggen, waar informatie ontbreekt of waar de praktijk afwijkt van de beschreven werkwijze.
Met deze voorbereiding weet je wat je gaat onderzoeken en meten. Zo kun je de huidige situatie zo eerlijk en feitelijk mogelijk in kaart brengen.
Voorbeeld: de tijdverdeling van productieorder 1234
Om te zien hoe Value Stream Mapping er op de werkvloer uitziet, volgen we productieorder 1234: een order voor 20 metalen beugels. We kijken naar de huidige situatie (Current State).
We volgen de order vanaf het moment dat de magazijnmedewerker het plaatmateriaal overdraagt aan de operator van de lasersnijder, tot het moment dat werkvoorbereiding de order gereedmeldt.
Op papier ziet het proces van order 1234 er zo uit:
Lasersnijden → Kanten → Controleren → Gereed
Let op: Een volledige Value Stream Map brengt de relevante processtappen en materiaal- en informatiestromen van een productfamilie binnen de gekozen afbakening in beeld. Eén productieorder is daarvoor doorgaans niet voldoende als uitgangspunt. Om in dit blog concreet te laten zien hoe je een VSM opbouwt, volgen we wel één productieorder als vereenvoudigd voorbeeld. Zo laten we zien hoe je bewerkingstijden, wachttijden en informatiestromen in de praktijk in kaart brengt en de bijbehorende tijden aan een tijdlijn koppelt.
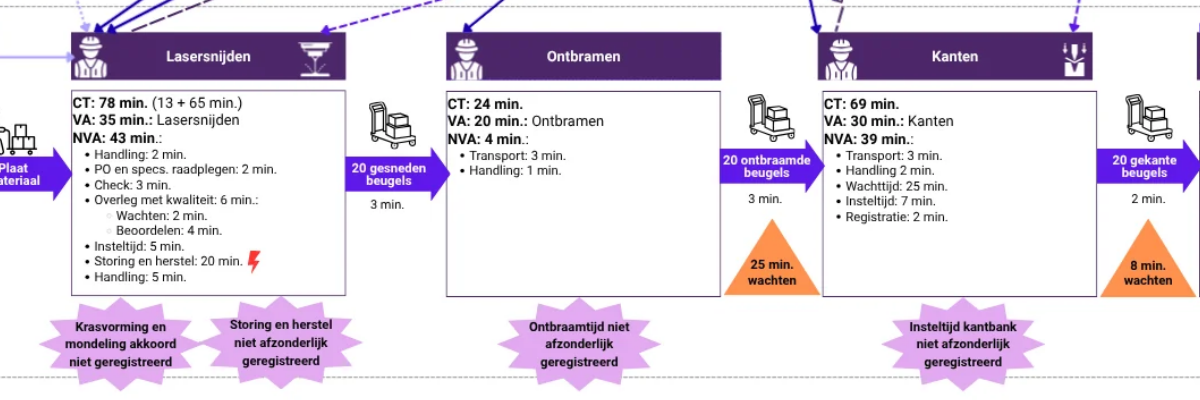
1. Overdracht materiaal en controle
De magazijnmedewerker draagt plaatmateriaal over aan de operator van de lasersnijder (2 min.). Om te bepalen of het juiste materiaal aanwezig is, raadpleegt de operator via Shopfloor op de werkplekterminal de productieorder en de materiaalspecificatie (2 min.). Vervolgens vergelijkt hij deze informatie met het fysieke materiaal (3 min.).
Tijdens deze controle ontdekt de operator krassen op het plaatmateriaal. Hij kan op dat moment niet zelf bepalen of de krasvorming acceptabel is. Daarom neemt hij contact op met een kwaliteitsmedewerker. Het duurt ongeveer 2 minuten voordat de kwaliteitsmedewerker beschikbaar is. Daarna beoordelen operator en kwaliteitsmedewerker samen de situatie (4 min.). De kwaliteitsmedewerker geeft mondeling akkoord om het materiaal toch te gebruiken.
Totale tijd processtap: 13 minuten
Informatiestroom en aansturing
- IN: Overdracht van plaatmateriaal; productieorder en materiaalspecificaties beschikbaar in Shopfloor via de werkplekterminal.
- UIT: Mondeling akkoord van de kwaliteitsmedewerker om het plaatmateriaal te gebruiken.
- Aandachtspunt: De krasvorming en het mondelinge akkoord worden niet geregistreerd.
2. Machine instellen, lasersnijden en machinestoring
Na het akkoord van kwaliteit bereidt de operator de lasersnijder voor. Hiervoor gebruikt hij de werkplekplanning in Shopfloor en het snijprogramma in de CAM-omgeving, via de werkplekterminal. Hij controleert het programma en stelt de machine in (5 min.).
Daarna start het lasersnijden van de 20 metalen beugels. Na 15 minuten snijden loopt de operator weg om snijafval op te ruimen en materiaal klaar te zetten. Er ontstaat een machinestoring. De storing wordt wel aangegeven op het HMI-scherm van de machine, maar er is geen actieve alarmsignalering naar andere zones. Daardoor blijft de stilstaande machine 5 minuten onopgemerkt.
Wanneer de operator terugkomt, merkt hij de storing op. Hij verwijdert het onderdeel uit de machine, start de machine opnieuw op en controleert of deze weer correct functioneert. Dit kost 15 minuten. De totale storing en het herstel duren dus 20 minuten, waarvan 5 minuten onopgemerkte stilstand. De oorzaak wordt niet vastgelegd.
Na herstel hervat de operator het snijden (20 min.). De totale snijbewerkingstijd vanaf de start tot alle 20 beugels zijn gesneden, inclusief de storing en het herstel, bedraagt 55 minuten. De operator registreert deze tijd in Shopfloor. Vervolgens verzamelt hij de onderdelen en plaatst deze op een kar voor de volgende processtap (5 min.).
Totale tijd processtap: 65 minuten, inclusief 20 minuten storing en herstel
Informatiestroom en aansturing
- IN: Werkplekplanning in Shopfloor en snijprogramma in CAM-omgeving
- UIT: De 20 gesneden beugels zijn verzameld op een kar en klaar voor de volgende processtap.
- Aandachtspunt: De totale snijbewerkingstijd (55 min.) wordt in Shopfloor geregistreerd, inclusief storing en herstel. De storing en stilstand worden niet afzonderlijk vastgelegd. Daardoor is niet zichtbaar hoeveel tijd hierdoor verloren gaat. Er is ook geen actieve melding van de storing naar andere zones.
3. Verplaatsen en ontbramen
De operator van de lasersnijder brengt de onderdelen naar de ontbraamtafel (3 min.). De onderdelen worden daar overgedragen en klaargezet voor de volgende bewerking (1 min.). De operator bij de ontbraamtafel voert de handmatige bewerking van de 20 beugels uit (20 min.). Na het ontbramen ziet de operator op de werkplekterminal in Shopfloor bij de productieplanning dat kanten de volgende stap is.
Totale tijd processtap: 24 minuten
Informatiestroom en aansturing
- IN: De kar met onderdelen wordt bij de ontbraamtafel neergezet. De ontbramer ziet dat de onderdelen klaarstaan om te bewerken.
- UIT: De operator raadpleegt de productieplanning in Shopfloor en ziet dat kanten de volgende bewerking is.
- Aandachtspunt: De ontbraamtijd wordt niet afzonderlijk geregistreerd.
4. Verplaatsen en wachten op de kantbank
De operator van de lasersnijder brengt de onderdelen naar de ontbraamtafel (3 min.). De onderdelen worden daar overgedragen en klaargezet voor de volgende bewerking (1 min.). De operator bij de ontbraamtafel voert de handmatige bewerking van de 20 beugels uit (20 min.). Na het ontbramen ziet de operator op de werkplekterminal in Shopfloor bij de productieplanning dat kanten de volgende stap is.
Totale tijd processtap: 30 minuten
Informatiestroom en aansturing
- IN: De productieplanning in Shopfloor geeft aan dat kanten de volgende bewerking is. De operator brengt de kar naar de kantbank.
- UIT: De kar met beugels staat bij de kantbank klaar om gekant te worden zodra de machine beschikbaar is.
- Aandachtspunt: De beugels wachten 25 minuten op de kantbank, die nog bezig is met een andere productieorder.
5. Machine instellen en kanten
Wanneer de kantbank beschikbaar komt, neemt de operator van de kantbank order 1234 in behandeling. Hij raadpleegt de productie-informatie in Shopfloor en het buigprogramma in de CAM-omgeving via de werkplekterminal en bereidt de kantbank voor (7 minuten). Daarna start het kanten. De bewerking duurt 30 minuten. De operator kant de 20 beugels één voor één. Na afloop registreert hij in Shopfloor alleen de totale bewerkingstijd en de gereed gemelde aantallen (20 stuks) (2 min.).
De operator besteedt dus tijd aan de voorbereiding, maar registreert deze tijd niet afzonderlijk van de daadwerkelijke bewerkingstijd.
Totale tijd processtap: 39 minuten
Informatiestroom en aansturing
- IN: De operator ziet dat de beugels op de kar klaarstaan. Hij raadpleegt de productie-informatie in Shopfloor en het buigprogramma in de CAM-omgeving.
- UIT: De totale tijd (37 min.) en het gereed gemelde aantal (20 beugels) worden in Shopfloor geregistreerd.
- Aandachtspunt: De insteltijd wordt niet afzonderlijk geregistreerd, maar samen met de bewerkingstijd vastgelegd als één totale tijd.
6. Verplaatsen en wachten op kwaliteit
De operator van de kantbank brengt de onderdelen naar kwaliteit (2 min.). Daarna loopt hij direct terug naar zijn afdeling. Omdat de kwaliteitsmedewerker bezig is met een andere inspectie, moet de order 8 minuten wachten.
Totale tijd processtap: 10 minuten
Informatiestroom en aansturing
- IN: De gekante beugels worden bij kwaliteit neergezet en zijn beschikbaar voor inspectie.
- UIT: De beugels staan klaar voor kwaliteitscontrole zodra een kwaliteitsmedewerker beschikbaar is.
- Aandachtspunt: De order wacht 8 minuten doordat de kwaliteitsmedewerker nog bezig is met een andere inspectie.
7. Kwaliteitscontrole
Wanneer de kwaliteitsmedewerker beschikbaar is, start de kwaliteitscontrole van de 20 metalen beugels. De kwaliteitsmedewerker raadpleegt in het QMS de kwaliteitseisen die nodig zijn voor de controle (2 min.). Daarna voert hij metingen en controles uit (10 min.) en beoordeelt hij het resultaat (3 min.).
De beugels worden goedgekeurd. De kwaliteitsmedewerker registreert het resultaat van de kwaliteitscontrole bij de productieorder 1234 in ERP (3 min.). Hierdoor is het kwaliteitsresultaat digitaal aan order 1234 gekoppeld.
Totale tijd processtap: 18 minuten
Informatiestroom en aansturing
- IN: De kwaliteitsmedewerker ziet de kar met beugels staan en raadpleegt de kwaliteitseisen in het QMS.
- UIT: Het kwaliteitsresultaat wordt bij productieorder 1234 vastgelegd in ERP. De beugels zijn goedgekeurd.
8. Overdracht naar expeditie en administratieve afhandeling
De expeditiemedewerker krijgt een seintje van de kwaliteitsmedewerker via een handgebaar en haalt de kar met de goedgekeurde beugels op. Hij verplaatst deze naar de expeditieafdeling (1 min.). De werkvoorbereider ziet de kar met beugels daar staan en controleert de digitale registraties op zijn scherm (2 min.). Vervolgens meldt hij de order officieel gereed in het ERP-systeem (3 min.).
Totale tijd processtap: 6 minuten
Informatiestroom en aansturing
- IN: De expeditiemedewerker krijgt via een handgebaar van de kwaliteitsmedewerker het signaal dat de kar kan worden opgehaald. De werkvoorbereider ziet de kar met beugels op expeditieafdeling staan en raadpleegt de digitale registraties van de voorgaande processtappen.
- UIT: De werkvoorbereider meldt de productieorder gereed in het ERP-systeem.
De VSM-tijdlijn en procesdata
In een Value Stream Map worden de materiaalstroom, informatiestroom en relevante procesgegevens in kaart gebracht. Onderaan staat een zaagtand-tijdlijn die de relevante tijdscomponenten van de waardestroom samenbrengt. Zo breng je de verhouding tussen de waardetoevoegende tijd en de totale doorlooptijd in beeld.
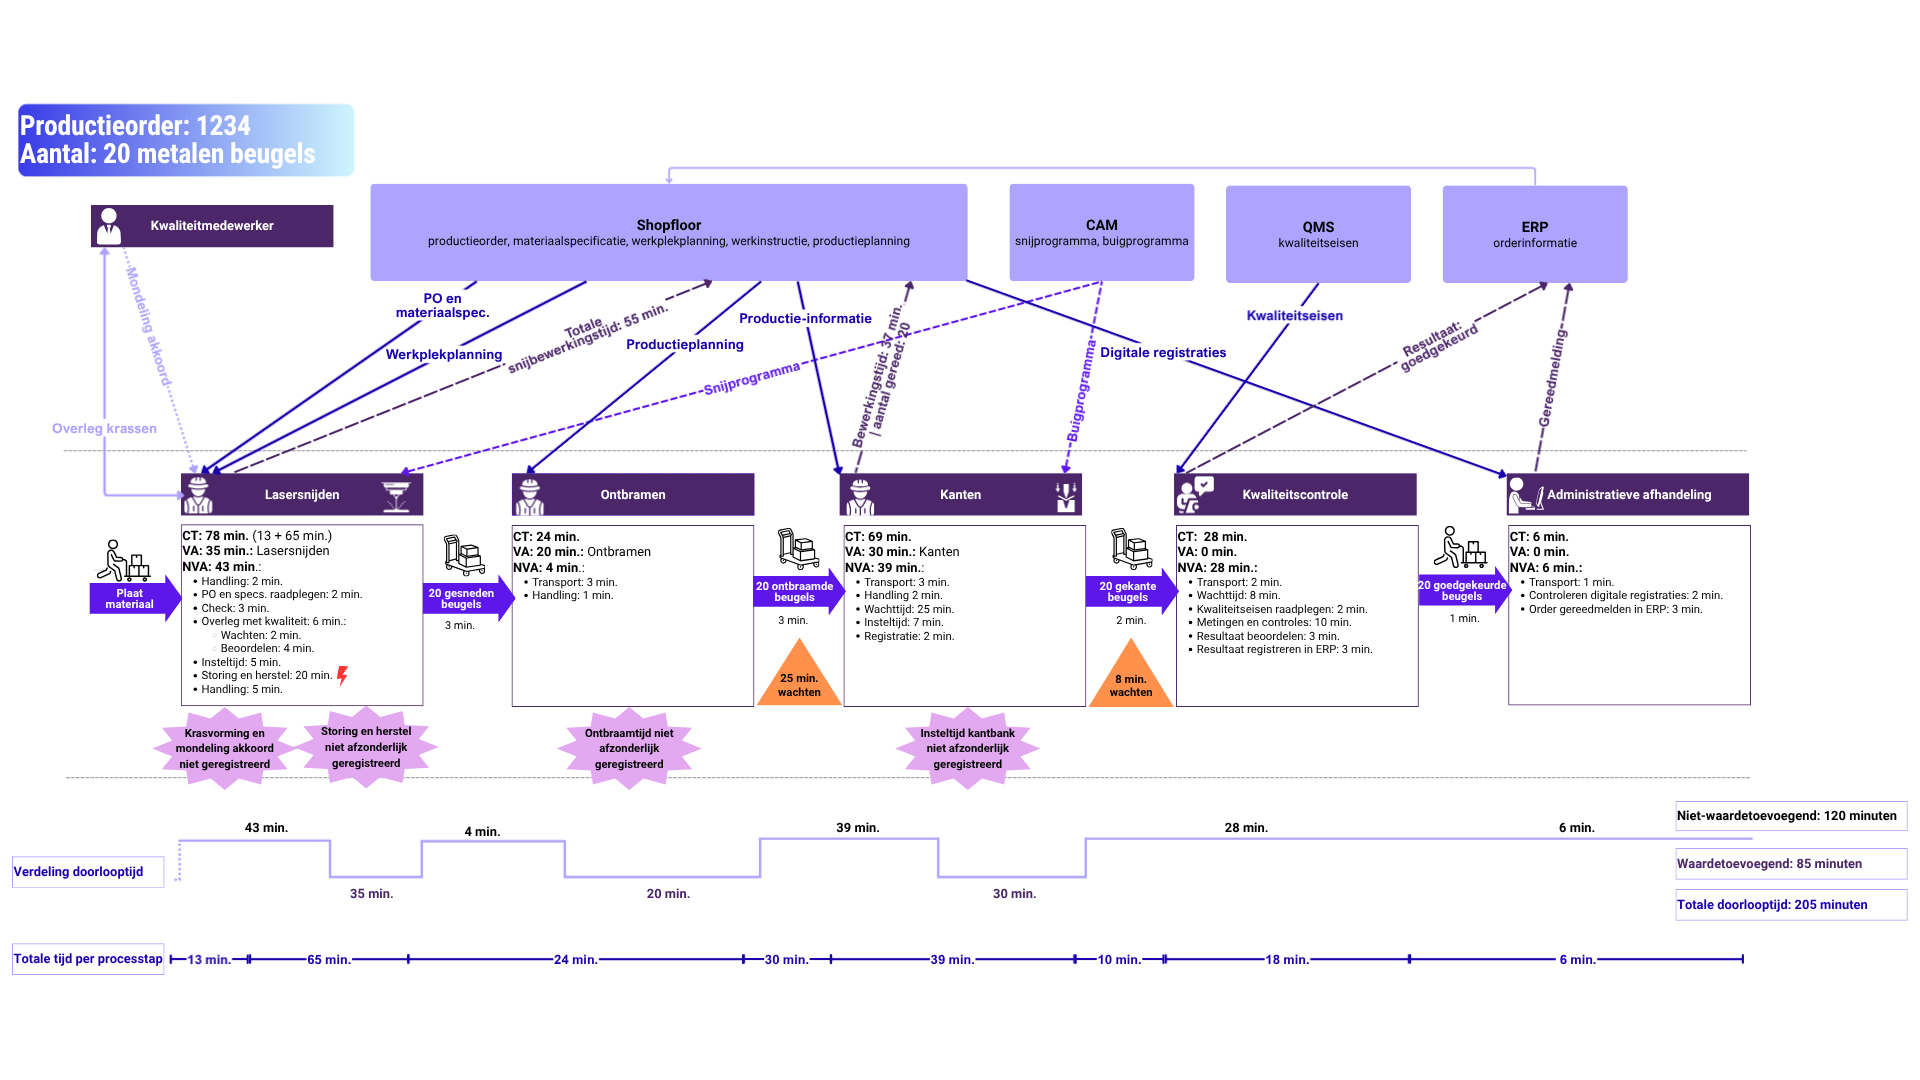
Binnen de gekozen afbakening duurt de totale doorlooptijd van de geobserveerde order 205 minuten (3 uur en 25 minuten). De tijd is als volgt verdeeld:
- Waarde-toevoegende bewerkingstijd (Value-Add): 85 minuten (41,5%)
- Lasersnijden: 35 minuten
- Ontbramen: 20 minuten
- Kanten: 30 minuten
- Overige tijd: 120 minuten (58,5%)
- Insteltijd: 12 minuten (5 min. laser + 7 min. kantbank)
- Wachttijd: 35 minuten (2 min. wachten op kwaliteit voor overleg + 25 min. wachten op kantbank + 8 min. wachten op kwaliteitscontrole)
- Storing en herstel: 20 minuten (5 min. onopgemerkte stilstand + 15 min. storing verhelpen en de machine opnieuw opstarten)
- Overige activiteiten: 53 minuten (verplaatsing, overleg, handling, controle & administratie)
Niet al deze activiteiten zijn vermijdbaar, maar deze uitsplitsing helpt je bepalen waar nader onderzoek of verbetering zinvol is.
Wat zie je op de werkvloer dat je op papier niet zag?
In deze analyse vallen een aantal zaken op:
Wachttijd en tussenvoorraad (35 min.): De order wacht op meerdere momenten op verdere verwerking of beoordeling. Dit gebeurt onder meer doordat de kantbank bezet is en de kwaliteitsmedewerker niet direct beschikbaar is.
Ongeregistreerde machinestoring en blinde vlekken (20 min.): Tijdens het lasersnijden treedt een storing op. Omdat een actieve alarmsignalering ontbreekt en de operator afwezig is, blijft de machine eerst 5 minuten onopgemerkt stilstaan. Het verhelpen van de storing en het opnieuw opstarten kosten vervolgens 15 minuten. De totale snijbewerkingstijd van 55 minuten wordt geregistreerd, maar de storing en het herstel niet afzonderlijk. Ook de oorzaak van de storing wordt niet vastgelegd.
Kwaliteitscontrole en administratieve afhandeling (23 min.): Na het kanten volgen de kwaliteitscontrole en de administratieve afhandeling. De kwaliteitsmedewerker besteedt 18 minuten aan het raadplegen van kwaliteitseisen, het controleren en beoordelen van de beugels en het registreren van het resultaat. Werkvoorbereiding besteedt vervolgens 5 minuten aan het controleren van de digitale registraties en het gereedmelden van de order. Deze activiteiten voegen zelf geen waarde toe aan het product, omdat ze het product niet veranderen. Ze zijn wel nodig om de kwaliteit vast te stellen en de order administratief af te sluiten.
Ontbrekende registratie: Het handmatig ontbramen duurt 20 minuten, maar wordt niet afzonderlijk geregistreerd. Hierdoor ontbreekt digitaal zicht op de werkelijke bewerkingstijd en het capaciteitsbeslag van deze stap.
Informatie raadplegen en afstemmen: De operator raadpleegt de productieorder en materiaalspecificatie en overlegt met kwaliteit over de krasvorming. De uitkomst van dit overleg wordt niet afzonderlijk digitaal vastgelegd.
Niet elke minuut wachttijd kan of moet worden voorkomen. Value Stream Mapping maakt wachttijden niet vanzelf korter, maar helpt je te onderzoeken waardoor ze ontstaan, hoe vaak ze voorkomen en waar de informatievoorziening stagneert.
Wat tijdens eerdere processtappen niet afzonderlijk wordt geregistreerd, zoals de oorzaak van een machinestoring of de tijd voor handmatig ontbramen, wordt niet vanzelf zichtbaar bij de uiteindelijke gereedmelding in het ERP-systeem.
Door de huidige situatie (Current State) in kaart te brengen, leg je een eerlijk en feitelijk fundament. Daarmee kun je gericht onderzoeken hoe je de materiaalstroom, informatievoorziening en inzet van mens en machine in de toekomstige situatie (Future State) kunt verbeteren.
Van inzicht naar gerichte verbetering
Een Value Stream Map geeft een feitelijke basis om gerichte vragen te stellen:
- Waarom ontstaat er wachttijd voor de kantbank? Is dit een capaciteitsprobleem of een planningsfout?
- Waarom wordt ontbramen niet geregistreerd, terwijl het wel 20 minuten capaciteit opslokt?
- Hoe kan de operator bij afwijkingen aan het materiaal snel bepalen wat acceptabel is en met wie hij moet afstemmen? Welke informatie is daarvoor nodig en waar moet die beschikbaar zijn?
- Hoe zorgen we voor actieve alarmsignalering (zoals een signaallamp, zwaailicht of dashboardmelding) op of bij de lasersnijder, zodat machinestoringen direct worden opgemerkt?
Het uitgangspunt: eerst begrijp je hoe de waardestroom nu verloopt (Current State). Vervolgens ontwerp je een verbeterde toekomstige situatie (Future State) en stel je een verbeterplan op. Pas daarna bepaal je welke procesaanpassingen of digitalisering hier het beste bij kunnen helpen.
Van inzicht naar gerichte verbetering
Met Value Stream Mapping heb je de waardestroom op hoofdlijnen in kaart gebracht. Wil je vervolgens onderzoeken wie welke stappen uitvoert en hoe de overdrachten tussen mensen, afdelingen en IT-systemen verlopen?
Breng het proces verder in detail in kaart met een Swimlane-diagram. Daarmee maak je zichtbaar welke rollen betrokken zijn, wie welke stappen uitvoert en hoe de overdrachten tussen mensen, afdelingen en IT-systemen verlopen.
Wil je weten hoe jouw fabriek scoort op het gebied van procesinzicht en digitalisering? Doe de Productie-inzicht Quickscan.
Door je productieproces in kaart te brengen, ontdek je waar knelpunten ontstaan, waar onnodige wachttijden optreden, welke handelingen onnodig veel werk vragen en waar de kans op fouten groot is. Je ziet ook welke informatie ontbreekt of niet op de juiste plek beschikbaar is.
Met die inzichten bepaal je gericht wat je wilt verbeteren.
Lees ook: Eerst begrijpen, dan verbeteren: zo breng je jouw productieproces in kaart